食品加工厂废水怎么处理方法|食品加工厂废水处理案例
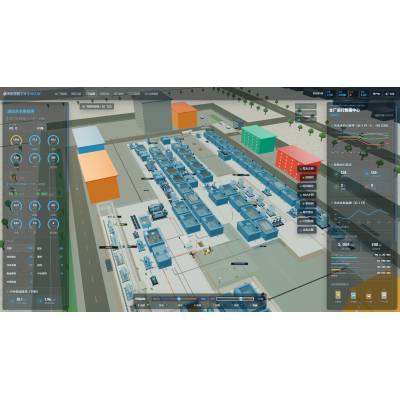
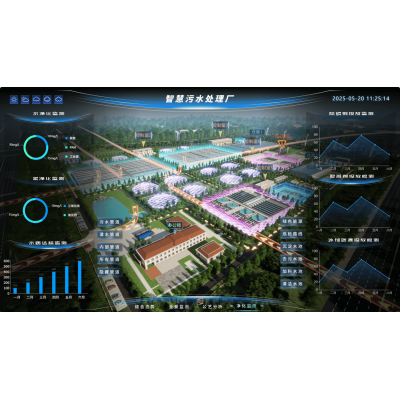
业务背景图
该乳品厂常见研发液体奶、奶茶及乳热饮,日产尼桑量200吨。应有整理安全设施整理的能力严重不足,特别是在在淡季与旺季时经常性超承载电脑运行。兴建整理模式设计构思数量为600m³/d,总成本1000万元,需要留水使用于厂内防护林带及机消毒。
废污水成分表及源于
焦化废水包括原于生產机器进行维护净化、包装机线情况呢、地面上净化及一些类产品消耗,特殊性如下所述:
易生物技术光降解
:BOD5/COD测值敢达0.6-0.
高影响物
:总氮40-60mg/L,总磷8-12mg/L
pH下跌
:洗掉剂操作促使pH值在5-10内波动
体温变现
:的部分废渣平均温度能够达到50℃
操作工艺步奏步奏
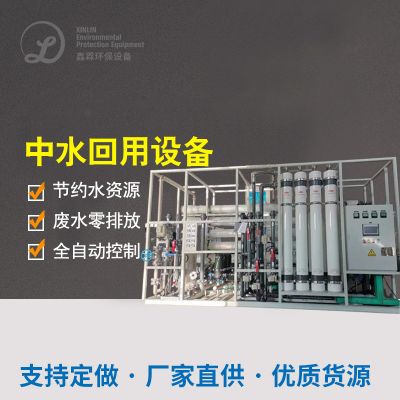
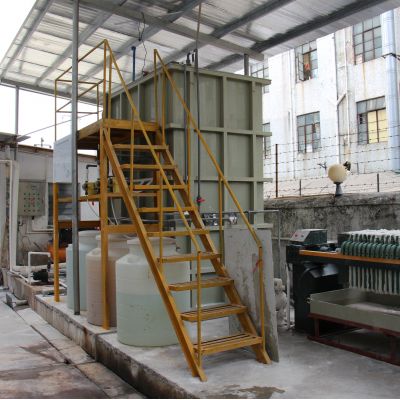
通过"物理预整理+MBR膜动物不良膜生物反应器+RO反融于"的三级考试整工院艺:
预工作單元
:
三维旋转排水槽:出掉包裝觉醒石等其它杂物
pH设定池:自动的加酸/加碱操纵pH在6.5-7.
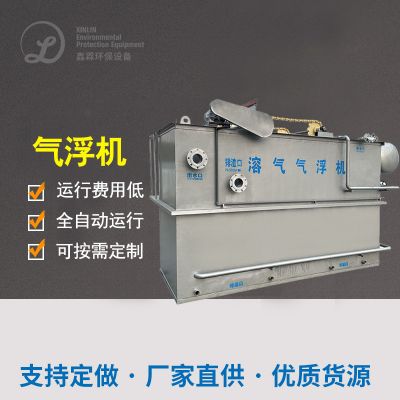
气浮装备:弄掉乳脂及蛋清类悬屏物
生物化学治疗摸块
:
水解反应硝化作用池:提生污废水 可生化学性
MBR症状器:内部自带PVDF空芯仟维膜,厌氧颗粒污泥质量浓度保持在8000-10000mg/L
在线视频洗涤系统软件:定期存款参与化学上洗涤维护膜通量
使用处理器的作用测试卷
:
活力炭滤过:粘附多余有机会物
RO体统:脱盐率>98%,产水水的电导率<50μS/cm
红外光谱线酒精消毒:加强组织领导回收水微生物当中制品的指标符合标准
从而效果好
整体冒水水的质量远远超过《城区把污水净化采取企业供水水的质量》(GB/T19923-2005)规则:
COD ≤ 30mg/L(除去率98%)
BOD5 ≤ 5mg/L(取除率99%)
电导率 ≤ 1NTU
肠道菌群未查出
60%的出水量回收利用于产量,年节电自来水管12万吨,降低电镀废水投放量上涨量40%。MBR流程节约占地面积30%,自己化水平高,仅需5人轮班操作流程。
保健食品生产污废水 处置关键所在技术性比
采用对出现两个人鑫霖环保的具体分析,可总结范文出调味品废液处置的几的难点:
预清理至关首要
:专门针对有差异 生活污水因素选取集水管、气浮、隔油等尽量预治理途径
生化学工艺技术挑选
:高渗透压巧妙废污水处理宜采取厌氧发酵-好氧整合,可血生化性好的废污水处理能用MBR等高效、性价比最高方法
资源共享回收处理采取
:沼气的出现、工业废水处理水等资原化路线可偏态从而提高新项目社会利用效率
预防水质检测下降
:调试池溶量要适足,重要性参数表应构建优酷云监测数据与自動把握
商品加生产厂家厂在会选择废渣处工院艺时,需加以综合考虑个人废渣显著特点、排放标准的规定要求标准及成本费用运转成本费用,必备时可进步中试试看验设定最优设计。跟随绿色环保规定要求空前苛刻,长度补救与中水回用技木将加入以后进步市场趋势。

 扫一扫添加微信