驱动力微型蓄电池收旧折解综合管理废气加工处理工程
项目概况
该项目位于湖南省长沙市,是国家“新能源汽车动力蓄电池回收利用试点”项目,年处理退役动力电池1万吨(主要为磷酸铁锂电池)。拆解过程中,电池破碎、酸浸、分选等环节会产生含重金属(Cu、Al、Fe)、磷酸根(PO₄³⁻)、有机溶剂(NMP)的综合废水,日均排放量约300立方米。原废水成分复杂,传统工艺难以稳定达标,企业亟需一套“全流程协同处理”方案。
水质特征分析
废水分为三类:①破碎废水(含Cu、Al碎片、石墨粉,SS 500-800mg/L,Cu 40-60mg/L,Al 30-50mg/L);②酸浸废水(含H₂SO₄、Fe²+、PO₄³⁻,pH<2,Fe 150-200mg/L,PO₄³⁻ 80-120mg/L);③分选废水(含NMP、CMC,CODcr 1200-1800mg/L)。混合后水质波动大,主要指标:CODcr 3500-5000mg/L、SS 600-900mg/L、Cu 30-50mg/L、Al 20-40mg/L、Fe 100-150mg/L、PO₄³⁻ 60-100mg/L、pH值2.0-3.0。
工艺路线设计与实施
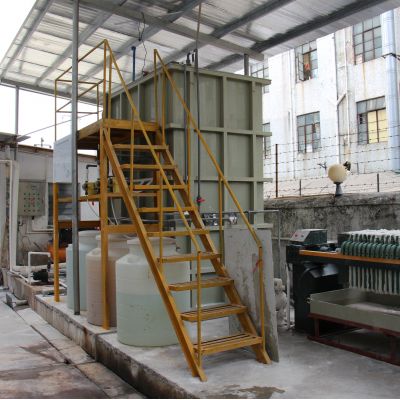
采用“酸碱中和-硫化沉淀-电絮凝-MBR+纳滤-蒸发结晶”的组合工艺,实现“重金属回收-有机物降解-盐分提纯”的目标。
耐酸碱中合与血本属阶段性乳浊液物中:快速设置中合池2座,串并联行驶。一、级添加石粉乳(Ca(OH)₂)将pH调至4.0,的还原大一些Fe³+(生产Fe(OH)₃乳浊液物中);2级添加氢阳极防氧化钠(NaOH)将pH调至8.5,使Cu²+、Al³+生产氢阳极防铁的氧化物乳浊液物中。中合反應时30min,乳浊液物中池所采用辐流式的,表面层载荷1.0m³/(m²·h)。该模快血本属的还原率达70%上,pH安全在7.5-8.0。
混炼橡胶凝固纵深祛除血本属:考虑到氢合金金属钝化物物凝固对Cu²+的祛除不全面,制定混炼橡胶不起作用槽2台,添加混炼橡胶钠(Na₂S,添加量1.2倍概念量),使Cu²+添加混炼橡胶铜(CuS)凝固(溶度积远不低于氢合金金属钝化物物)。不起作用精力20min,出水出水Cu密度降下来0.5mg/L一下。混炼橡胶淤泥经压滤后,送回贵合金合金金属冶炼厂回笼铜,年回笼量约12吨,作用约60万美金。
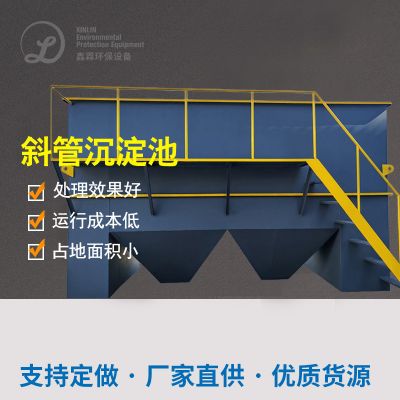
电斜管沉淀物池清理磷酸根与其他天价属:选取铁电级电斜管沉淀物池装置设备,电级安全距离2cm,电压电流相对密度10A/m²,反映精力30min。电解设备的过程 中,阳极发生Fe²+,负极发生OH⁻,Fe²+被空气氧化为Fe³+,与PO₄³⁻制成磷酸铁(FePO₄)沉淀物,并且捕集器其他天价属亚铁离子。电斜管沉淀物池对PO₄³⁻清理率达95%上面,冒水PO₄³⁻密度低于5mg/L以上。
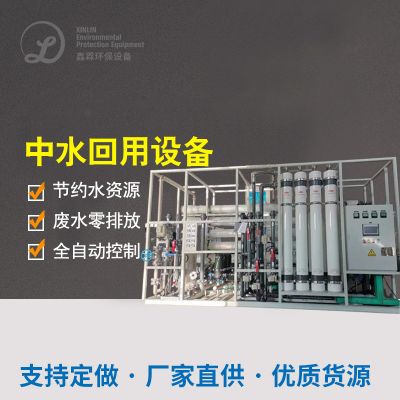
MBR+纳滤高度进行处理:电斜管沉淀池满水后开启MBR设计(有效性水比热容120m³,膜通量12L/(m²·h)),除去多余生产物与SS,满水后CODcr低于80mg/L下。MBR产水经纳滤(NF)设计(挪用原子核量200Da),除去二价阳离子与大原子核生产物,产水开启多效蒸发凝结单元尺寸。
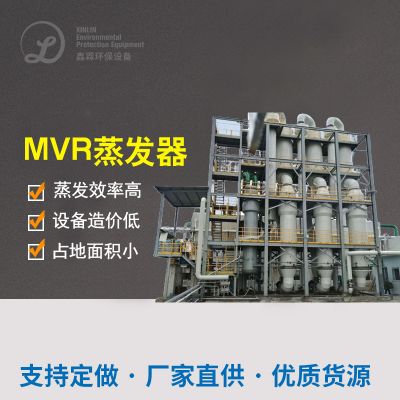
挥发掉掉凝结利用硝酸钠钠:采用了机制水蒸气再降低(MVR)挥发掉掉器,水蒸气花费仅为0.15吨/吨水。纳滤产水挥发掉掉浸提后,一系列冷却凝结取得纯净度99%的硝酸钠钠,年利用量约200吨,意义约二十万元。挥发掉掉母液请收藏本站与池,应对首次严重污染。
运行效果与创新点
项目投运后,出水Cu≤0.1mg/L、Al≤0.2mg/L、Fe≤0.5mg/L、PO₄³⁻≤0.5mg/L、CODcr≤50mg/L,全面优于《电池工业污染物排放标准》。资源化方面,年回收铜12吨、硫酸钠200吨,创造收益约80万元。
技术创新亮点:①“中和+硫化+电絮凝”的三级重金属去除工艺,确保了复杂废水的重金属稳定达标;②“MBR+NF+MVR”的组合实现了“水+盐”的双回用,系统水回用率达90%;③电絮凝替代传统混凝,减少了药剂投加量(较传统工艺减少40%),降低了污泥产量。

 扫一扫添加微信