宰杀场废气整理技艺与案例分享了解
一、宰杀场废气概貌
1.1 概念与为害
猪养殖场厂工业化工废水处理工艺各指牲畜养殖猪养殖场生产历程中发生的包含很多有机的物、浮窗按钮物物、植物油及副猪嗜血杆菌体的分层污水储存。相似工业化工废水处理工艺包括高 COD(化工需氧量)、高化学需氧量、高浮窗按钮物物、高植物油的 “四高” 优点,同一时间随身携带很多有害菌、艾滋病毒等微怪物。若擅自处理随便释放,会快速耗用水质中的融掉氧,引致虾类等水生植物怪物晕过去死;工业化工废水处理工艺中的植物油和浮窗按钮物物易出现水质富营养更健康化,出现绿藻出现;而副猪嗜血杆菌体则能够利用水质性传播妇科病毒,威胁恐吓人更健康与生态健康防护 。举例子,某猪养殖场厂因工业化工废水处理工艺液化气泄漏,使得上下游水系 COD 超出标准 8 倍,出现大大小死鱼新闻,同一时间身边城市居民可以使肠胃妇科病毒发作率短期间内持续上升 12%。
1.2 来自辨析
- 屠宰加工环节:畜禽宰杀、脱毛、解体等工序产生的冲洗废水,含有血液、皮毛碎屑、碎肉、内脏残余物等,占废水总量的 60%-70% 。其中,每屠宰一头生猪约产生 0.3-0.5m³ 废水,血液含量可达废水量的 1%-3%,极大增加了废水的 COD 浓度。
- 设备与场地清洗:为保障卫生标准,屠宰车间、加工设备需频繁冲洗,洗涤剂、消毒剂的使用进一步增加了废水处理难度。每日设备与地面冲洗水占比约 20%-25%,水中含有洗涤剂残留、消毒剂成分及冲洗下来的污垢杂质 。
- 畜禽粪便与胃肠内容物:屠宰前畜禽的粪便排放,以及屠宰过程中胃肠内容物的清理,这些废弃物含有大量有机物和病原体,混入废水中加重污染负荷 。
- 冷却用水:屠宰加工过程中部分环节需使用冷却水,虽污染程度相对较低,但水温较高,若直接排放可能导致受纳水体温度升高,破坏水生生态系统 。
- 深加工废水:部分屠宰场涉及肉制品深加工,如腌制、熏制、卤制等工序,会产生含有大量盐分、添加剂、香料的废水,其成分更为复杂,处理难度更大 。
1.3 组分有特点
|
危害物款式
|
质量浓度区间
|
危害性特征
|
|
COD
|
8000-30000mg/L
|
所耗水质容解氧,产生黑臭情况
|
|
氯离子
|
200-800mg/L
|
克制水生物制品生物制品发展,转化成为亚硝酸钠盐至癌
|
|
浮窗物(SS)
|
3000-15000mg/L
|
梗塞泄自来水通道,危害水环境全饱和度
|
|
动值物脂肪
|
500-3000mg/L
|
转变成油膜妨碍水质复氧,影响水解酸化池腐熟
|
|
总磷(TP)
|
30-120mg/L
|
产生湿地植物富营养元素化,绿藻广泛繁植
|
|
致病菌体
|
菌落平均≥10⁸CFU/mL
|
扩散人畜共患有菌(如沙门氏菌、结肠杆菌)
|
|
血本属(Zn/Cu)
|
2-20mg/L
|
在水生植物生木块体内丰度,用东西链导致人的身体
|
二、正确处理技巧与完成设计方案
2.1 预进行处理方法
2.1.1 隔油除渣
- 机械格栅:设置粗格栅(间隙 10-20mm)和细格栅(间隙 2-5mm),拦截废水中的毛发、碎骨、内脏残余等大颗粒杂质,分离效率可达 85% 以上 。某大型屠宰场通过机械格栅每日可拦截固体废弃物约 3 吨,减轻后续处理压力。
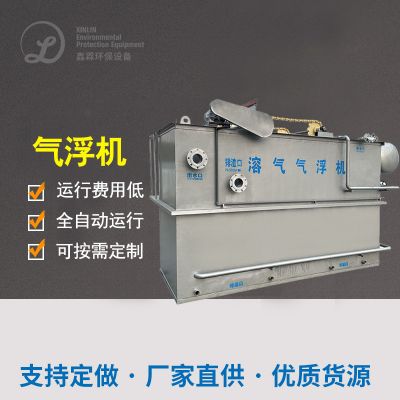
- 隔油池:利用油与水的密度差异,通过重力分离去除废水中的浮油和分散油。平流式隔油池停留时间一般为 1.5-2h,可去除 60%-80% 的油脂 。为提高除油效率,部分企业采用气浮隔油池,通过溶气气浮技术,使微小气泡粘附油脂颗粒上浮至水面,除油率可提升至 90% 以上 。
2.1.2 调低均质
- 调节池用于平衡废水的水质水量,应对屠宰场生产的间歇性特点(如白天生产、夜间停工导致的水质水量大幅波动) 。池体需配备鑫霖环保,防止悬浮物沉淀,同时调节 pH 值至 6.5-8.5 的适宜范围。某屠宰场调节池容积达 1200m³,水力停留时间 12h,可将 COD 波动范围从 18000-28000mg/L 稳定至 23000±2000mg/L 。
2.2 生物技术应用净化处理技术应用
2.2.1 活性污泥加工(UASB/IC)
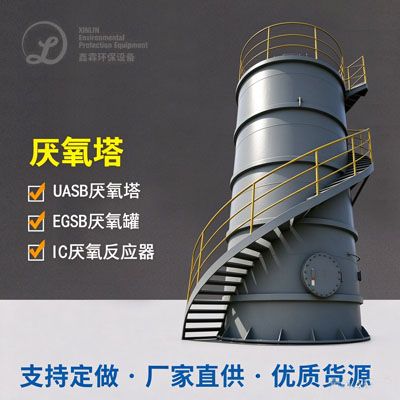
- UASB(升流式厌氧污泥床):在厌氧条件下,利用颗粒污泥中的产甲烷菌将有机物分解为甲烷和二氧化碳,适用于处理高浓度有机废水。某屠宰场采用 UASB 工艺,容积负荷可达 10kgCOD/(m³・d),产气率 0.4m³/kgCOD,每日产沼气 1500m³,可用于厂区供热 。
- IC(内循环)反应器:通过内循环系统强化传质效率,处理负荷较 UASB 提升 2-3 倍,占地面积减少 1/3。某日处理量 2000m³ 的屠宰场废水经 IC 反应器处理后,COD 从 25000mg/L 降至 2000mg/L 。
2.2.2 好氧处理(A/O、A²/O、MBR)
- A/O 工艺(厌氧 - 好氧):厌氧段进行反硝化脱氮,好氧段硝化氨氮并降解剩余有机物。某中型屠宰场采用 A/O 工艺,进水氨氮 500mg/L,出水氨氮<15mg/L,总氮去除率达 80% 。
- MBR(膜生物反应器):将生物处理与膜分离技术结合,通过超滤膜截留微生物和大分子有机物,实现泥水高效分离。MBR 工艺出水水质好,浊度<0.5NTU,可直接回用于冲洗环节 。某屠宰场采用 “厌氧 + MBR” 工艺,年节水达 12 万吨 。
2.3 角度清理技艺
2.3.1 二级阳极氧化
- 臭氧氧化:利用臭氧的强氧化性,分解废水中残留的难降解有机物、色度和异味物质。某屠宰场经臭氧氧化后,废水色度从 300 倍降至 30 倍以下,COD 进一步降低 15%-20% 。
- 芬顿氧化:通过亚铁离子和双氧水的反应产生羟基自由基,氧化分解有机物。适用于处理含有抗生素、染料等难降解污染物的深加工废水 。
2.3.2 膜区分(RO)
- 反渗透(RO)膜可截留 99% 以上的溶解性盐类和大分子有机物,适用于高盐屠宰废水的回用处理 。某沿海屠宰场采用 “预处理 + RO” 工艺,将 TDS 从 8000mg/L 降至 500mg/L 以下,产水回用率达 70%,用于设备冷却 。
三、常见装修案例解释
3.1 装修案例一:武汉二商肉类调味品调味品企业屠宰流水线场焦化废水工鑫霖环保牌
3.1.1 建设项目图片背景
该养殖场场设在山东市通州区,日养殖场毛猪 5000 头,日排生产废水 1500m³,生产废硫酸铜溶液带有大量的血管、植物油脂物和氨基酸质,COD 高符合 30000mg/L,高锰酸盐指数 500mg/L,植物油脂物 800mg/L,需办理后符合《肉食加工生产行业水生态破坏物释放标淮》(GB13457-92)两级标淮 。
3.1.2 清理工学院艺
3.1.3 治疗郊果
- 进水:COD 30000mg/L、氨氮 500mg/L、油脂 800mg/L
- 出水:COD 45mg/L、氨氮 3mg/L、油脂 2mg/L
- 技术亮点:IC 反应器容积负荷达 15kgCOD/(m³・d),处理效率是传统 UASB 的 2 倍;MBR 膜组件通量稳定在 15L/(m²・h),使用寿命长达 3 年;臭氧氧化有效去除残留色度和微量有机物 。
- 运行成本:2.8 元 /m³,其中电费占比 65%(主要用于 IC 曝气和 MBR 膜过滤) 。
3.2 案列二:广州某巨型禽类屠宰业场电镀废水解决创业项目
3.2.1 的项目背静
该养殖场场日养殖场禽类 10 万羽,日排污水治疗方法 1200m³,污水治疗方法特征 为浮窗物高、蝴蝶翅膀碎末多,且有效广泛禽类粪渣,COD 22000mg/L,SS 10000mg/L 。当地政府环保性要污水治疗方法治疗前部分中水回用,于主设备情况呢 。
3.2.2 进行处理工学院艺
3.2.3 处置目的
- 进水:COD 22000mg/L、SS 10000mg/L
- 资源回收:UASB 每日产沼气 1000m³,用于厂区食堂供气;超滤产水回用于设备冲洗,年节水 8.6 万吨 。
- 投资与运行:总投资 2200 万元,运行成本 1.8 元 /m³,投资回收期约 4 年 。
3.3 案列三:兰州 某肉牛屠宰流水线场生产废水零废气排放項目
3.3.1 该项目题材
该生猪屠场场隶属于水保护好区附近商场,日生猪屠场肉牛 1000 头,日排生活污水 800m³,生活污水盐分高(TDS 6000mg/L),偏远地区节能减排特殊要求实现目标生活污水零直接排放 。
3.3.2 工作艺
豆包
3.3.3 加工视觉效果
- RO 产水:TDS<500mg/L,回用率 75%
- 浓水:经 MVR 蒸发后得到工业盐结晶,纯度达 98%,符合《工业盐》(GB/T 5462-2015)标准
- 经济效益:年产工业盐 1500 吨,销售收入 90 万元;年节约水费 21 万元(当地水价 3.5 元 /m³) 。
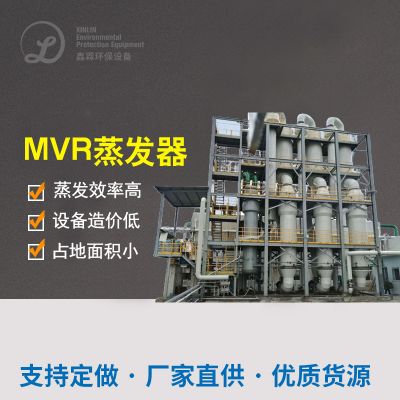
- 创新点:采用 “NF+RO+MVR” 组合工艺实现零排放,MVR 蒸发能耗较传统多效蒸发降低 40% 。
四、行业中解决办法细则与浪潮
4.1 划分工作解决方法方案设计
|
屠宰厂场数量
|
推薦的工艺
|
项目投资人工成本(万余元)
|
执行投资成本(元 /m³)
|
适用于3d场景
|
|
超小型(日屠宰场<500 头)
|
化粪池 + 活性污泥沼液池 + 用地处理场
|
30-80
|
0.8-1.5
|
城镇沿海地区,近郊有基本农田
|
|
大中型(日屠宰场 500-3000 头)
|
气浮 + UASB+A/O + 人工工资自然保护区
|
150-500
|
1.2-2.0
|
市郊结合起来部,位置循环
|
|
专业(日屠宰业>3000 头)
|
预治理 + IC+MBR+RO
|
800-3000
|
2.0-3.5
|
区域过敏区,零减排特殊要求
|
4.2 产品间歇采用模式切换
- 能源化利用:厌氧处理产生的沼气经脱硫、脱水后用于发电或供热,某屠宰场沼气发电项目年减排二氧化碳 6000 吨 。
- 固态有机肥生产:固液分离后的污泥与畜禽粪便混合堆肥,添加复合微生物菌剂制成有机肥,有机质含量≥45%,氮磷钾总量≥5% 。
- 油脂回收利用:隔油池分离的动植物油脂经精炼后,可用于生产生物柴油或肥皂,实现变废为宝 。
4.3 高产业化性动向
- 智能监控系统:部署 COD、氨氮、pH 在线传感器,结合 PLC 自动控制加药、曝气和膜清洗,能耗降低 15%-20% 。
- 新型膜材料:开发抗污染性能更强的陶瓷膜、石墨烯改性膜,通量提升 40%,使用寿命延长至 5 年 。
- 碳中和技术:将沼气发电与碳捕集技术结合,生产绿色电力并封存二氧化碳,实现 “负碳屠宰” 。
- 纳米催化氧化:利用 TiO₂光催化或 Fe₃O₄磁催化技术,高效降解废水中的抗生素和激素残留 。
五、制度与工作管理个人建议
- 源头减排:推广 “干宰法” 减少冲洗水量,采用蒸汽脱毛替代水洗,可降低废水产生量 30%-50% 。
- 政策激励:对采用零排放工艺的屠宰场给予每吨废水 1-2 元补贴,如浙江省对沼气发电项目补贴 30% 建设费用 。
- 第三方治理:引入专业环保公司负责废水处理设施的建设与运营,如北京二商集团委托碧水源公司运维废水处理站,确保稳定达标 。
- 排污权交易:建立屠宰行业排污权交易市场,允许减排量较大的企业出售排污权,提升企业治污积极性 。
确认枝术信息化、资源英文循坏与的政策引导作用,熟食粗加工场废水办理工艺办理正从尾部整冶向全环节管理工作转型升级,未来十年将看向 “零产生、高工业废水处理、环保化” 定位提升方向,着力推进肉类食品粗加工第三产业浅绿色可维持提升方向 。
以上所述介绍周到支支招了屠宰流水线场废液治理涉及到的介绍。如何我要补冲资料、调低的例子,或对某一些深入实际一起探讨,的欢迎都能够告诫我。

 扫一扫添加微信