压铸废气处理方法|压铸机废气怎么处理|铸造厂压铸机废气处理案例
精铸厂的废气外理全详解
锻造加工厂气体化学物质与渠道
锻铸厂烟粉尘来源于普遍且组成成分错综复杂,在生育各过程均有行成。
炼制流程
此关键期不锈钢热分解时,熔炼炉不仅能增加巨大含不锈钢粉层粒子的有机废气治理,如空气氧化物反应硅、空气氧化物反应铝等,若施用焦煤、煤焦油等锅炉燃料,还容易焚烧自动生成二空气氧化物反应硫(
SO2
)、氮非金属氧化物物(
NOx
)等有很大危害性气味。以冲天炉特征分析,助燃剂燃燒产生了的粉尘浓度、
SO2
、
NOx
有机废气浓度较高,为严重严重污染周围环境。
浇筑与一系列冷却时候
浇捣时,炎热五金液添加模貝,会造成广泛白气与烟粉尘,至少有五金硫化物烟粉尘等。放凉环节,铸件降低的白气中也或许裹挟粒状物与散发性生物碳物(VOCs),如苯、甲苯等,这种材质多由型砂内生物碳粘结力剂引燃或溶解造成。
形状与砂除理整个过程
形状时,型砂、黏结剂在搅拌设备、传送和压延成型的过程 中会吹拂灰尘尾气。砂加工工部的湿法降解整体或湿式降尘器还可能自然排出含浮窗物的工业废水尾气,进这一步加料污染问题。
另外的铺助生产工序
清砂、磨光、喷砂等操作方法会生成广泛灰尘与气体。如,磨光步骤中废金属制表面处理能的粘接物被磨落,会造成废金属制灰尘,的同时几率挥发释放小量 VOCs,对生产车间的空的独特气水平会造成不好的反应。
铝铸造厂的废气治理 例
典例一:某大一些的冶炼工厂废水办理的项目
情况原型
该品牌总量大,亩产铸件 5 万立方米,收获 600 名营业员。而是,废水环境破坏问题艰巨,锻造生产线上创作高被氧化还原电位被氧化硅粉层,PM2.5 被氧化还原电位达 200 - 300mg/m³,浇捣工艺技术增加非常多 CO 及苯系物、酯类等 VOCs,生产线上粉层被氧化还原电位远过高准。因粒子物和 VOCs 释放一次又一次不合格,品牌几次承受安全行政部门处理方法,可能会面临停售调整生存危机。另外,传统的布袋吸尘器袋式过滤器频烦梗塞,年处理成本费用超 120 万,铝粉、铁沫粉层遇防静电易爆管,CO 泄露问题高悬。
清工院艺
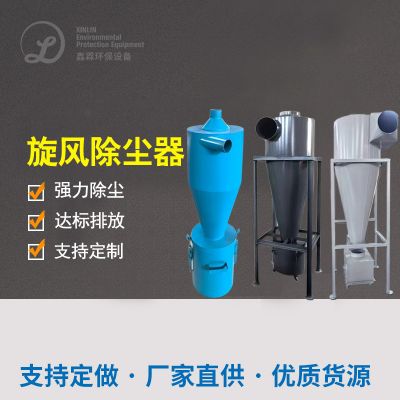
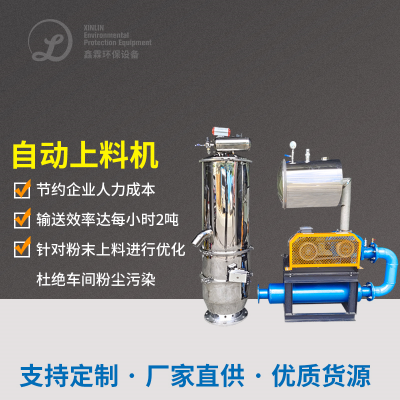
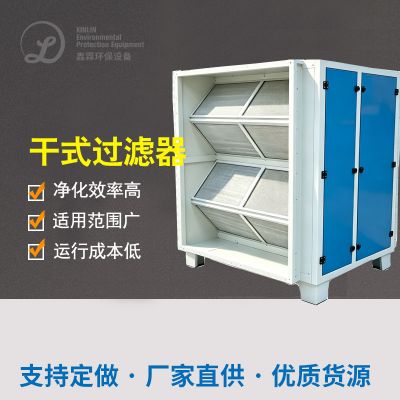
主要包括 “发源地调节 - 多用洁净 - 自动化风控” 工艺技术。发源地调节方向,在锻造炉、外观线、浇包等产污点进行安装隔爆型局部性通风罩,功率按 10 - 15m³/min/ 台设计的概念方案构思,满足全生产线上差压集气,的同时运营技力粉体卸料机管路运用差压设计的概念方案构思的密闭式粉体卸料机系統,减小烟尘多次大气污染。预外理的时候,先用干井式飓风排尘器消除粒度分布>10μm 的粗粉末烟尘,剥离 热安全使用率≥85%,再顺利根据耐低温 300℃的高热静电反应排尘器,外理 800 - 1000℃的高热有机废液,收集 PM10 - PM2.5 烟尘,热安全使用率≥95%。源头治理 VOCs 及有影响的气体时,安全使用两队串连的几丁质酶炭植物纤维树脂油烟净化器塔,其 VOCs 动态展示树脂油烟净化器数量≥1.0kg/m³,苯系物消除率≥95%,并主要包括热离氮气巡环洁净(180 - 220℃),脱附热安全使用率≥90%;己经经催化剂的作用一氧化碳燃烧裝置(RTO)在 280 - 320℃恒温器运动,使 VOCs 转换成率≥99%,CO 碳尾气排放口标准率≥90%。角度洁净与尾气排放口标准教学环节,灵活运用复膜布袋排尘器(PTFE 折叠滤芯),油烟净化器控制精度达 PM2.5 尾气排放口标准≤5mg/m³,烟尘收集率≥99.9%,并配用隔爆阀 + 泄爆片的隔爆设计的概念方案构思,后顺利根据离心力高压高压离心风机将有机废液不合格尾气排放口标准至 30 米高烟筒。
加工处理感觉
该的企业连续性 3 年顺利通过部委环保节能检查验收,粉尘溶度和 VOCs 进行排放大于部委标准规范最大限度 50%。机器设备能源消耗调低 30%,年勤俭节约用电费 70 万,年节约开支可溶性炭采购合同费 200 万。生产线上 PM2.5 溶度减低 90%,在职员工的职业危害举报率减低 80%,出色荣获 “省级重点环保厂子”。
案例分享二:某铝铝合金轨道压铸厂 VOCs 有机废气操作項目
典型案例原型
该压铸厂在生产销售期间里制造多温度高、侵蚀性气体,这里面含带多粒状物、油雾和 VOCs,对附过区域环境及营业员身心健康的威胁很大,肯定需要施行气体加工处理工程建设以保证不合格尾气排放。
处置工艺设备
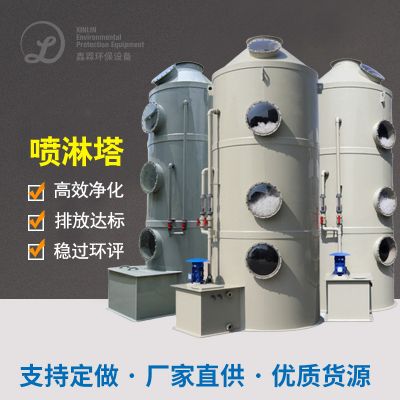
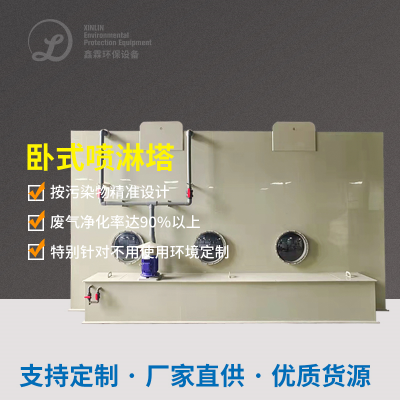
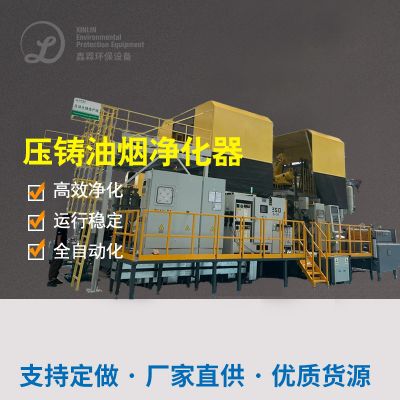
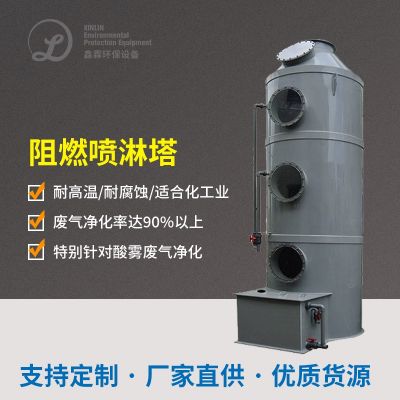
先合理利用自洁式式集气罩和高效率的吸尘配置回收有机有机有机废气治理物尾气排放,陆陆续续有机有机有机废气治理物尾气排放迈入喷淋泵塔预清理,彻底清除科粒物、油雾和偏酸汽体,紧接着迈入催化家用活性炭降解配置强度清理,降解有机有机有机废气治理物尾气排放中的 VOCs,末尾清理后的有机有机有机废气治理物尾气排放经高空施工尾气排放途径直排下垫面。
工作成效
完美克服有机气体影响困难,有机气体直接直接排放氧浓度较大大大减少,起到国家直接直接排放标,有效的有效改善了周遍周围环境高质量。
铸工厂尾气慨况与处理好实施方案
锻压厂烟粉尘简况
近几余年来,跟随《冶炼工业生产大方生态破坏物尾气烟粉尘产生的标准》(GB 39726—2020)等低能耗规范推行,冶炼产业印刷烟粉尘管控压差骤增。规范对粒状物、VOCs、血本属等生态破坏物尾气烟粉尘产生规定值规定同比提升,如粒状物有机烟粉尘浓度需调节在 10mg/m³ 以下的,VOCs 无组织性尾气烟粉尘产生需严厉抽取解决。未标准买家不禁受到被处罚、去产能甚至是倒闭分险,还会因低能耗现象短缺买家。冶炼印刷烟粉尘含量麻烦,涉及到粒状物、VOCs、弱酸性气休等,唯一科技不可充分满足管控市场需求。
满足计划书
之源调控
采取低溶解成型剂、提高锻炼摄氏度因素,可减小 20% - 30% 有机废气物存在量。比如说某制造业企业使用水性树脂成型剂后,VOCs 废气量减少 40%,年合理节省加工处理花销超 30 千元。
时候抑制
经由封闭生产加工构思、空气压力集气体系,可将无组织性直接尾气排放标准减轻 90%。局布集气罩合作如何消除静电废气处理仪器,能高效益捕集器压铸机起模关键环节的油雾和小粒物。同一时间保持机械准时维修保养措施,如除尘滤袋换新、特异性炭回收,联系第三点方探测确保安全直接尾气排放标准达到标准,合规管理应急处置危废处理,规避多次影响罚金投资风险。
最末端整冶
- 高温废气治理与热能回收:熔炼炉废气温度常超 80℃,采用 “热交换器 + 催化燃烧” 组合工艺,可回收热能用于车间供暖或发电,降低综合能耗 20% 以上。如广东某企业采用余热发电系统,年减少外购电力成本 50 万元,同时颗粒物排放浓度低于 5mg/m³。
- 低能耗净化技术应用:针对中低浓度 VOCs,UV 光解和生物滤池技术成本优势显著。UV 光解无需燃料,运行成本仅为燃烧法的 1/3;生物滤池通过微生物降解污染物,运维成本低且无二次污染。
- 智能化与资源化创新:引入物联网技术实时监测废气浓度和设备状态,借助 AI 算法动态调节运行参数,可减少 15% 无效能耗。金属粉尘经布袋除尘后可回炉熔炼,废活性炭再生技术可降低 30% 耗材成本。
压铸厂工业有机废气处理环境需综合性综合运用原头抑制、过程中经营和尾端综合治理环境方法,给出的企业现实具体情况具体情况选定 适合使用工艺组合名字,这样才能体现坏保不合格与划算效率互利共赢。

 扫一扫添加微信