一、客户公司背景
企业名称:XX饮料集团
所在地:广东省东莞市松山湖区
行业地位:国内知名饮料制造商,主营果蔬汁、碳酸饮料及功能性饮品,年产能超100万吨,拥有灌装、发酵、包装等全自动化生产线。
环保需求:满足《大气污染物综合排放标准》(GB16297-1996)及地方VOCs管控要求(车间VOCs浓度≤50mg/m³,总排放≤30mg/m³),重点治理发酵废气中的硫化氢(H₂S)和酯类异味。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
堆肥车间管理:酵母菌菌消化吸收呈现CO₂、甲醇及进样器H₂S;
分装线:PET瓶内留二被氧化碳挥发释放;
材料存储:果疏汁溶缩液甲醛释放的酯类(如乙酸乙酯);
污废水除理站:厌氧发酵池导致的硫化橡胶氢及氢氧化钠。
尾气基本参数:
风口尺寸:5,000~12,000 m³/h(腐熟期顶值达15,000 m³/h);
VOCs溶度:60~200 mg/m³(以乙酸乙酯为核心);
H₂S渗透压:10~50 ppm;
室内温度:85%~95%(发醇排放物很高达趋于稳定形态)。
2. 核心处理工艺
采用 **"预处理+生物法+活性炭吸附" 复合工艺**:
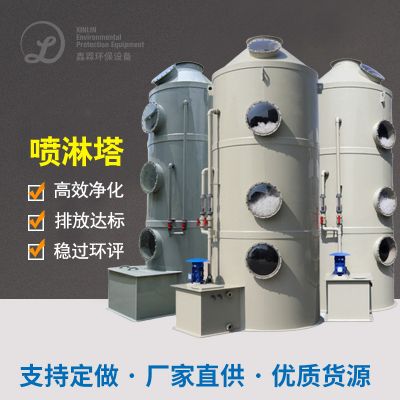
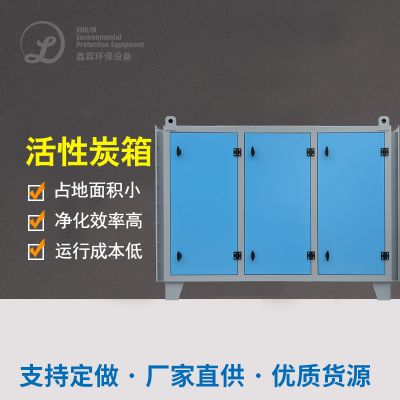
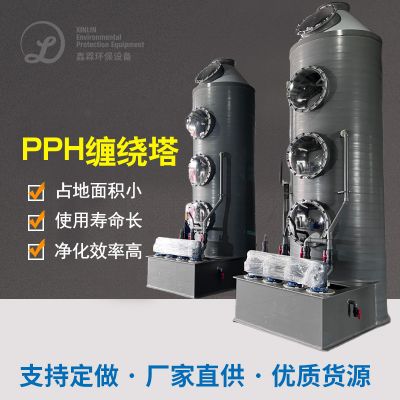
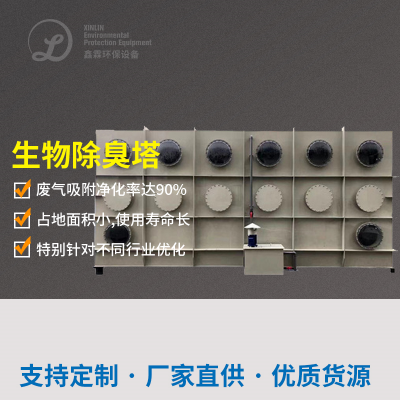
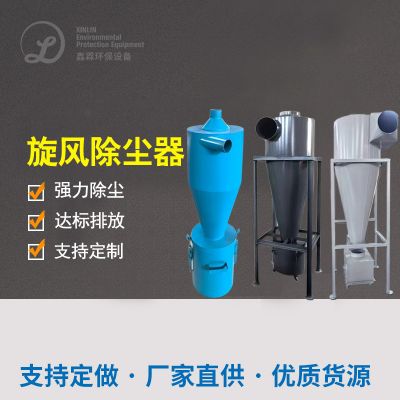
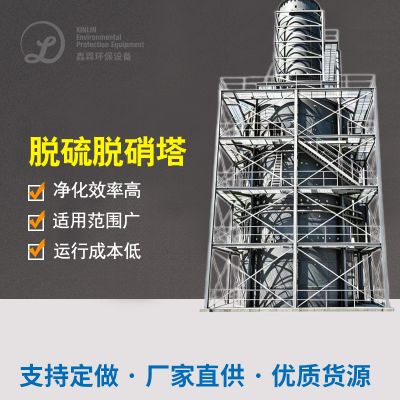
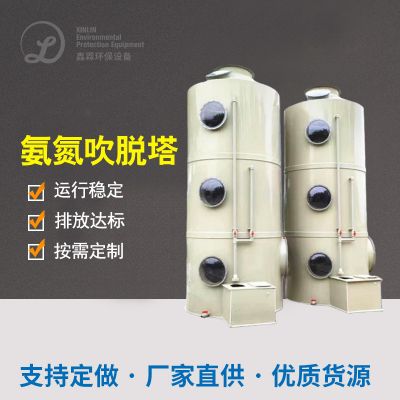
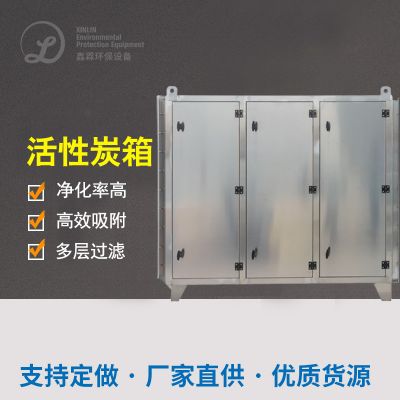
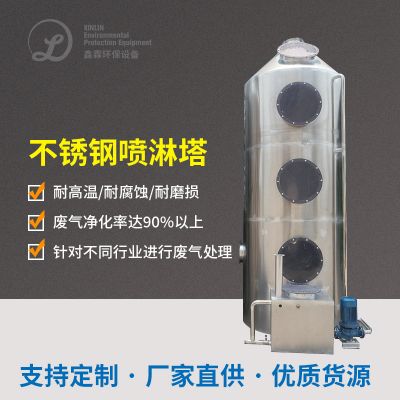
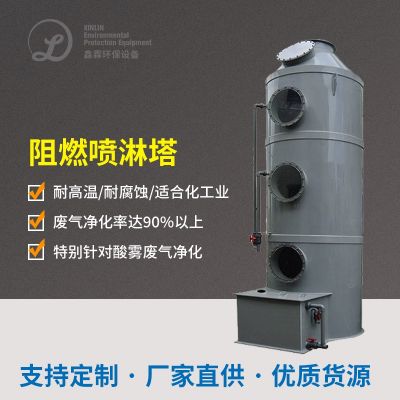
plaintext废气收集 → 旋风除尘 → 碱液喷淋塔(脱酸) → 生物滤池(脱臭) → 活性炭吸附塔 → 离心风机排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 高湿度废气对生物滤池的影响
问题:发酵废气湿度接近饱和(95%),导致生物膜堵塞和微生物活性下降。
措施:
设备 预冷除潮系統(冷却吹干或膜剥离 ),将温湿度降到70%下述;
选择使用 疏水海洋生物鲍尔环填料(如增韧火山岩),极大减少所需的水分留在牙齿上。
2. 复杂臭味物质的协同去除
问题:H₂S(臭鸡蛋味)、酯类(果香异味)和氨气(刺激性气味)混合存在,单一生物菌群难以兼顾。
相应的对策:
分数段式菌物处理:前半段育苗硫杆菌(氧化反应H₂S为硫酸钠盐),后段加上酯光降解菌(如红球菌);
添加 观赏植物分离出物(如薄荷按摩精油)压制生物滤池菌培殖,减低硫化橡胶物转化成。
3. 灌装线瞬时废气波动
问题:PET瓶灌装时因温度变化导致CO₂快速释放,废气浓度短时骤增。
方法:
使用 缓冲区罐+尽快死机鼓风机,三十秒内静态平衡新风量振幅;
装置 百度在线VOCs污染监测仪(PID感知器),及时进行调节粘附塔就能规律。
四、整冶效率风险评估
附加效益
资源化利用:
再利用CO₂广泛用于碳酸茶饮料工作线(年再利用量约5万吨);
动物滤池污泥处理经过滤后最为生物有机肥料肥原材料。
经济增长成效:
年作业的成本大大减少25%,碳摆放权市场交易效益约80万美元/年;
顺利通过ISO 22000食品厂安全卫生操作体制认可,增加名牌行像。
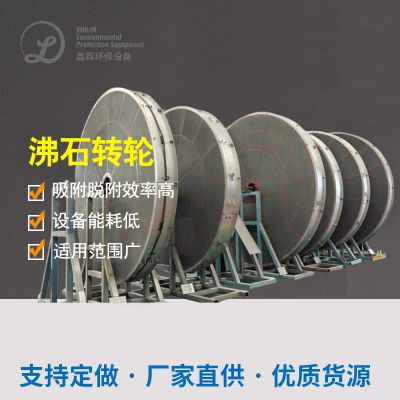
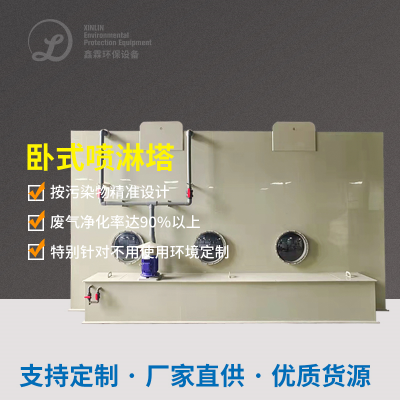
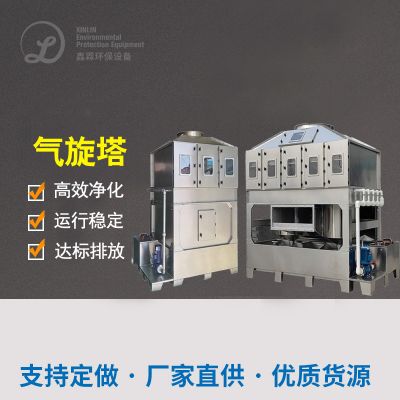
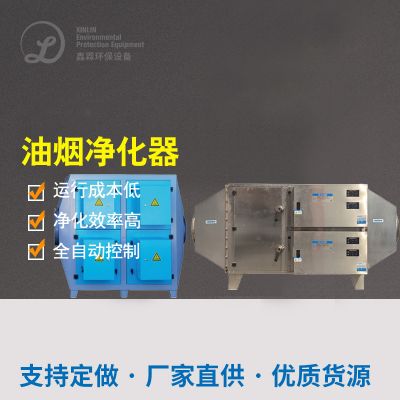
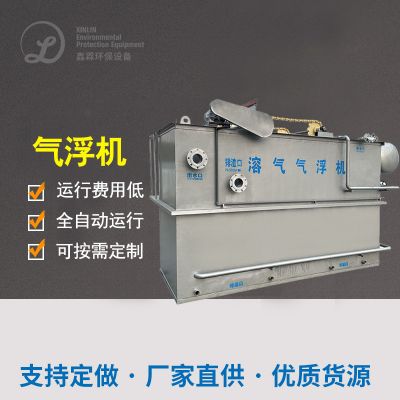
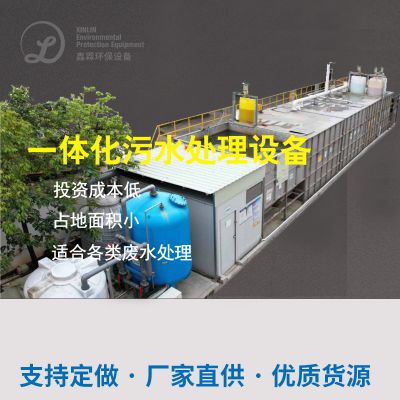
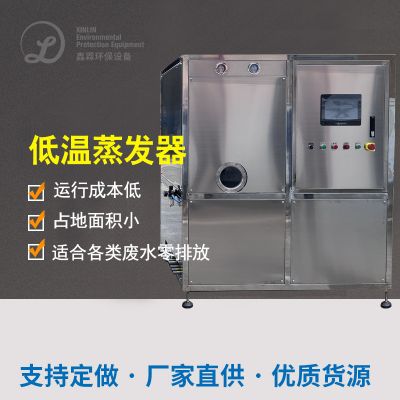
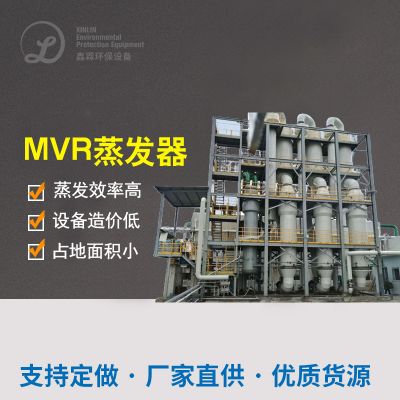
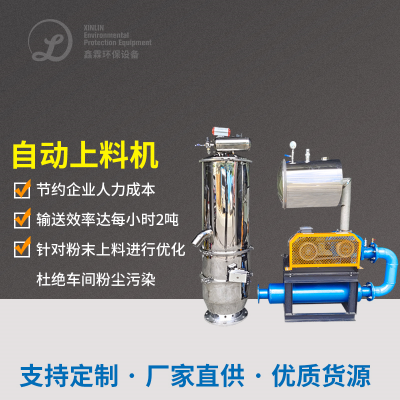
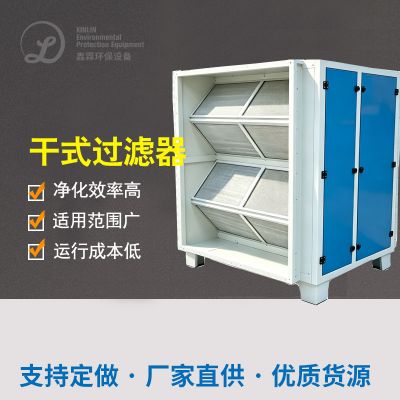
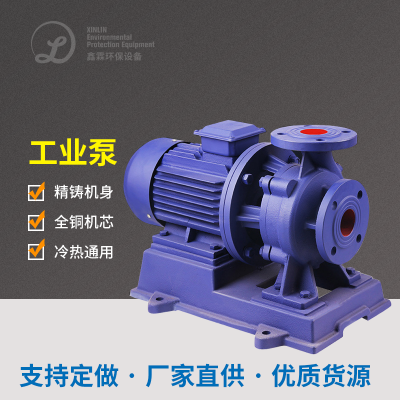
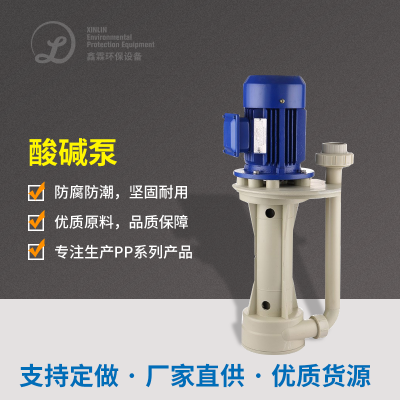
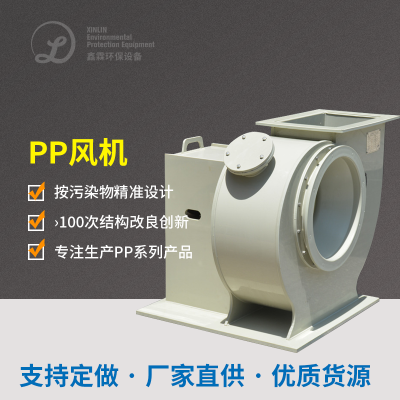
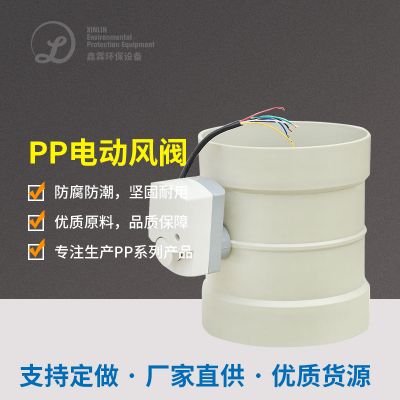
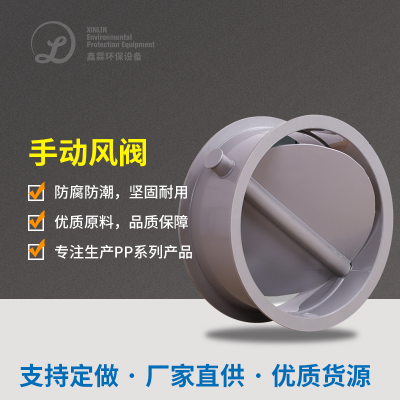
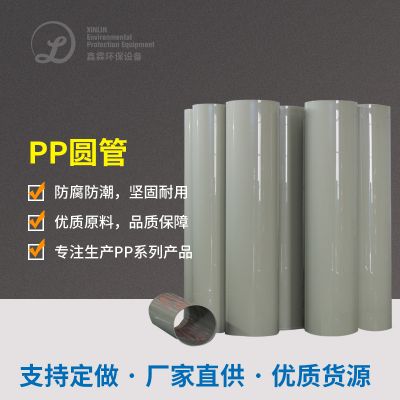
五、环保机器设备选择明细表(位置关键因素环保机器设备)
六、行业启示
源头控制优先:采用密闭式发酵罐和负压管道收集系统,减少废气泄漏;
生物制品枝术自适应性:针对于肉制品行端正业特性,开放耐高湿、耐毒素的混合菌剂;
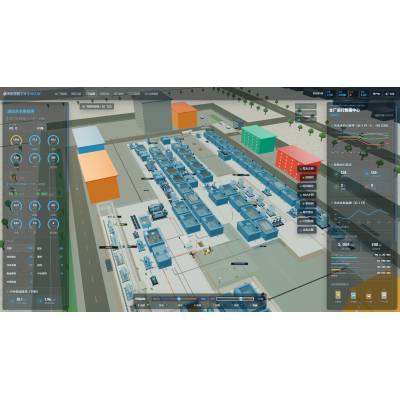
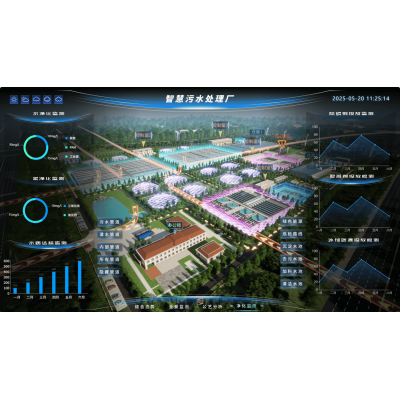
自动化化运维服务:部暑智能物2.连接网络机构(如PLC+SCADA),做到远程把握视频监控与自融入把握。
如需推动技术工艺计划范文(如菌群驯化计划范文、新风量各式各样虚拟仿真),请展示实际产出注意事项图及工业废气成分表检测工具统计。

 扫一扫添加微信